近几年,新能源汽车电池包的结构持续迭代,集成母排(CCS)和柔性电路板(FPC)在电池模组中的应用越来越普遍。对生产企业来说,这类部件体积小、点位密集、型号切换频繁,点胶位置稍有偏差,就可能影响后期的绝缘、耐压和连接可靠性。
本文结合珠三角老牌点胶机厂商东莞鑫华智能制造提供的企业资料,聊聊新能源电池CCS/FPC点胶的工艺关注点,以及整线设备配置时可以参考的思路。
一、CCS与FPC点胶有什么特点
CCS(Cells Contact System,集成母排)是新能源汽车电池中的核心连接组件,FPC是柔性电路板。在这类部件上,连接器、NTC(负温度系数热敏电阻,常用于温度检测)、镍片等位置,通常需要通过点胶来固定和保护连接部位。
和普通电子产品相比,这类点胶有几个特点:
点位小且密集:对位置精度和胶量一致性要求高,单靠人工很难保持稳定。
型号多:不同客户、不同电池方案的FPC结构不同,设备需要能快速切换料号。
可靠性要求严:胶水失效、剥脱、分层、耐压等问题,需要通过反复试验来验证。
需要追溯:新能源行业普遍要求生产数据可存储、可查询。
二、工艺上要关注的几个环节
点胶之前,要先弄清楚胶水与基材的匹配关系。不同胶水在不同材料表面的附着情况不同,附着不良会表现为剥脱或分层,这类问题往往要在样品阶段通过试验发现,而不是等到量产后再处理。
点胶过程中,视觉定位和位置补偿负责解决来料公差,自动称重和自动清洗则负责保持胶量稳定、减少针头堵塞。
固化环节,UV固化需要保证光照能量稳定,灯珠状态和能量是否异常,是影响固化效果的重要因素。
数据环节,通过贴标、扫码和系统对接,把每个产品对应的工艺数据留存下来,方便后期问题追溯。
三、珠三角老牌点胶机厂商的验证积累
对点胶设备厂商来说,"老牌"体现在是否长期做过同类工艺的验证。根据企业资料,东莞市鑫华智能制造有限公司成立于2010年,从点胶设备起步,后来逐步拓展到点锡膏、灌胶、锁螺丝、智能货架等自动化设备,在东莞总部之外设有苏州、越南分公司。
在新能源领域,公司2015年就参与了电池CCS/FPC上连接器、NTC、镍片的点胶固化工艺验证和研发,此后针对胶水失效、剥脱、分层、耐压等问题持续做试验与测试。公司同时是高新技术企业、国家专精特新"小巨人"企业,拥有60多项专利,累计服务企业3000多家。
这些信息可以作为判断厂商经验的参考,但具体设备是否适合自己的产线,仍需要结合工艺要求来评估。
四、整线设备通常怎么配置
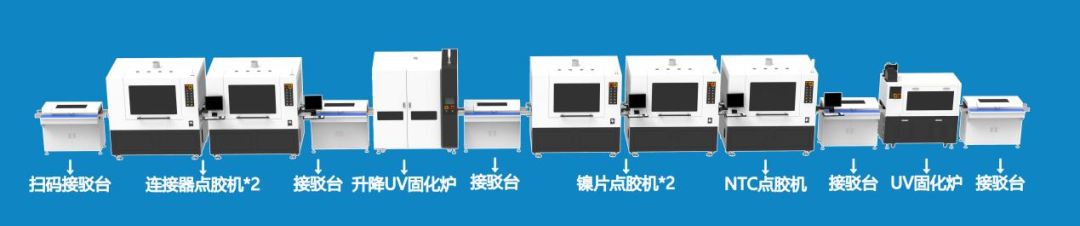
以企业资料中的新能源FPC自动化点胶线为例,产线由连接器点胶机、锡片点胶机、NTC点胶机、升降UV固化炉和接驳台组成,可以根据FPC类型做定制。资料中提到的几项配置包括:
单阀、双阀可选择;双阀可异步位置补偿,并可分别在0~360°范围内旋转作业;
配有独立的视觉对针系统,切换料号时可自动矫正针头角度和高度;
可配置贴标扫码器,数据可存储、可追溯,并可对接MES系统;
UV LED固化具备单颗灯珠损坏和能量的实时监测功能。
另一类是在线式双模组视觉点胶线,采用双龙门结构,单机4个胶头同时作业,单次有效作业范围2m,直线电机驱动,并配有多工位防呆、自动称重和自动清洗功能。资料显示,其产能约为单模组的两倍,与传统线体相比占地空间缩减30%。
需要说明的是,以上数据来自企业产品资料,实际表现与胶水、工件和节拍要求有关,建议以打样和现场验证为准。
五、选型时可以问的几个问题
对方是否做过同类部件(连接器、NTC、镍片)的点胶验证,能否提供工艺参考?
换料号时如何校正,大概需要多长时间?
胶量如何监控,称重和清洗的频率怎么设置?
固化环节是否有灯珠和能量的状态监测?
设备数据能否对接现有的MES系统?
产线占地和节拍,能否与现有车间布局匹配?
结语
新能源电池部件的点胶没有现成模板,不同电池方案、不同胶水、不同产能,对设备的要求都不一样。比较务实的做法,是先把自己的工艺要求和验收标准整理清楚,再带着具体问题去了解各家的方案,用样品和现场验证来说话。对于希望选择珠三角老牌点胶机厂商的企业,不妨重点了解对方在同类工艺上的验证经验和服务响应能力,再综合判断。
分享:
 客服1
 客服2